
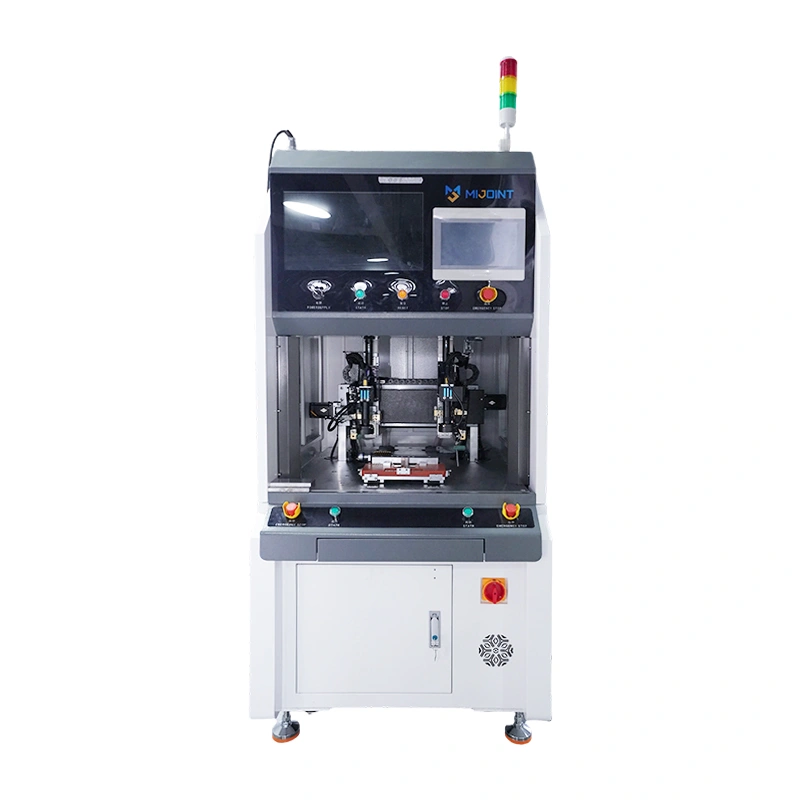
Trong sản xuất điện tử tốc độ cao, lựa chọn đúng đắnmáy hàn điện trở dùng để lắp ráp đầu nốirất quan trọng để loại bỏ các nút thắt cổ chai trong hàn truyền thống. Khi các đầu nối thu hẹp và yêu cầu hiệu suất tăng lên đối với máy chủ AI, mô-đun I/O ô tô và viễn thông tần số cao, các nhà sản xuất yêu cầu các giải pháp hàn vi mô chính xác, đáng tin cậy và có khả năng mở rộng. Hướng dẫn toàn diện này khám phá cách lựa chọn hệ thống hàn điện trở lý tưởng nhằm tối ưu hóa tính toàn vẹn tín hiệu, độ bền cơ học và hiệu quả sản xuất.
Máy hàn điện trở dùng để lắp ráp đầu nối là gì?
Amáy hàn điện trở dùng để lắp ráp đầu nốilà một hệ thống sản xuất chính xác cao được thiết kế để kết nối dây nhỏ, cáp hai trục tốc độ cao (twinax) hoặc đường dây đồng trục vi mô trực tiếp vào các đầu nối và thẻ paddle. Khác với các hệ thống hàn tiêu chuẩn dùng trong các ngành công nghiệp nặng, hàn điện trở kết nối hoạt động ở quy mô vi mô. Nó sử dụng nhiệt cục bộ và lực cơ học để tạo ra liên kết bán dẫn hoặc hợp nhất giữa các vật liệu mỏng manh. Vì quá trình này không đưa hợp kim hàn ngoại lai vào, mối hàn tạo ra giữ được độ dẫn điện thuần khiết và trở kháng thấp của kim loại cơ bản, điều này rất quan trọng cho truyền tín hiệu tần số cao và băng thông lớn.
Máy hàn điện trở hiện đại tích hợp hệ thống điều khiển điện tử tiên tiến để điều chỉnh năng lượng hàn với độ chính xác cao. Hệ thống hiệu suất cao sử dụng công nghệ gia nhiệt xung, trong đó điện áp đầu ra, độ rộng xung và áp suất hàn được kiểm soát chặt chẽ thông qua hệ thống phản hồi vòng kín. Cảm biến dòng điện tích hợp và cơ chế cảm biến áp suất tiên tiến giám sát đặc điểm vật lý của từng khớp theo thời gian thực. Điều này đảm bảo dòng điện chỉ được phóng ra trong điều kiện cấu trúc chính xác yêu cầu, ngăn ngừa các lỗi vi mô.
Những máy này được thiết kế chuyên biệt cao để xử lý các chi tiết mỏng manh mà không gây phân hủy nhiệt cho nhựa xung quanh, vỏ kết nối polymer tinh thể lỏng (LCP) hoặc cách điện cáp. Hệ thống hàng đầu có thể hàn trực tiếp dây men siêu mịn, dây dẫn đồng trục vi mô và các đầu nối chính xác với đường kính hoặc độ dày từ 0,02 mm đến 0,30 mm. Khả năng này khiến chúng trở nên không thể thiếu trong việc sản xuất hàng loạt các kết nối mật độ cao, bao gồm giao diện I/O tốc độ cao, đầu nối backplane và các đầu cuối cảm biến ô tô thế hệ mới.
Những bộ phận đầu nối và cáp nào có thể hàn điện trở?
Hàn điện trở cực kỳ đa năng, nhưng thực sự tỏa sáng khi áp dụng cho các chi tiết tần số cao và mật độ cao không chịu được sự phơi nhiễm nhiệt kéo dài của hàn thông thường. Trong điện tử hiện đại, quy trình này được ứng dụng rộng rãi để nối dây hợp kim mạ đồng, đồng thau, đồng và bạc trực tiếp vào các đầu nối mạ vàng hoặc thiếc. Vì nhiệt hàn được tập trung nghiêm ngặt tại giao diện tiếp xúc trong một phần nhỏ của giây, lớp cách nhiệt và vỏ nhựa xung quanh vẫn hoàn toàn nguyên vẹn.
Các bộ phận và bộ phận phổ biến nhất được hưởng lợi từ công nghệ này bao gồm:
- Bộ lắp ráp cáp tốc độ cao (DAC):Cáp đồng gắn trực tiếp (DAC), bao gồm các bộ cáp twinax 400G/800G/1.6T OSFP, QSFP-DD, SFP-DD và PCIe Gen 5/6. Hàn trực tiếp các dây dẫn vào thẻ paddle PCB đảm bảo tổn thất chèn và mất hồi tối thiểu.
- Đầu nối dập chính xác & Kết nối vi mô:Đầu nối bo mạch với bo mạch có độ mịn, đầu nối mạch in linh hoạt (FPC), đầu nối micro-pin và các khối đầu cuối mật độ cao nơi không gian cơ học bị hạn chế nghiêm trọng.
- Dây đai và cảm biến ô tô:Đầu nối I/O rung động cao, đầu nối radar ô tô/cảm biến LiDAR, và các kết nối dây đến đầu cuối chịu tải nặng đòi hỏi độ ổn định nhiệt và cơ học vượt trội trong điều kiện vận hành khắc nghiệt.
Bằng cách sử dụng liên kết kim loại trực tiếp, các nhà sản xuất loại bỏ trọng lượng, cồng kềnh và điện trở tăng thêm của hợp kim hàn. Điều này dẫn đến các kết nối có độ tin cậy cao, trở kháng thấp, đáp ứng các tiêu chuẩn nghiêm ngặt về tính toàn vẹn tín hiệu của các trung tâm dữ liệu AI và hệ thống an toàn ô tô.
Cách Hàn Điện trở hoạt động trong sản xuất đầu nối
Vật lý cơ bản của hàn điện trở dựa trên Định luật Joule, cho rằng nhiệt sinh ra tỷ lệ thuận với bình phương dòng hàn, điện trở của giao diện tiếp xúc và thời gian dòng điện. Trong quá trình lắp ráp đầu nối, các điện cực của máy kẹp dây dẫn cáp và đầu nối lại với nhau dưới một lực cơ học chính xác. Cơ chế kẹp này giúp ổn định điện trở tiếp xúc tại giao diện khớp nối và đảm bảo đường truyền điện nhất quán.
Khi lực kẹp đã được thiết lập trước, bộ điều khiển của máy sẽ phát ra xung điện dòng cao, điện áp thấp qua các điện cực. Vì điện trở tiếp xúc giữa dây và đầu nối cao hơn đáng kể so với điện trở của các điện cực, nhiệt cục bộ được tạo ra ngay lập tức tại giao diện. Nhiệt này làm mềm hoặc làm tan chảy các kim loại liền kề, trong khi lực liên tục của các điện cực ép các vật liệu lại với nhau tạo thành cục hàn trạng thái rắn.
Toàn bộ quá trình diễn ra chỉ trong vài mili giây. Thời gian chu kỳ siêu nhanh này là bí quyết bảo vệ vỏ đầu nối nhạy cảm với nhiệt. Nhiệt được tạo ra và tản ra rất nhanh đến mức không kịp truyền xuống dây dẫn làm chảy lớp cách điện hoặc làm cong vênh thân đầu nối nhựa. Kết quả là mối nối sạch sẽ, dẫn điện cao với vùng bị ảnh hưởng nhiệt (HAZ) tối thiểu, giữ nguyên hình học vật lý chính xác cần thiết để duy trì trở kháng đặc trưng.
Các thông số chính ảnh hưởng đến chất lượng hàn
Để đạt được chất lượng hàn ổn định trong sản xuất đầu nối tốc độ cao đòi hỏi phải kiểm soát chính xác nhiều thông số vật lý liên kết với nhau:
- Dòng điện và biên độ điện áp hàn:Đối với lắp ráp micro-connector, biên độ xung phải được điều chỉnh từng bước nhỏ—thường với độ phân giải nhỏ nhất là 0,01 V trong phạm vi 0,01 V đến 1,99 V. Nếu điện áp hơi thấp, mối nối sẽ bị bám dính yếu; Nếu quá cao, nó sẽ gây ra vật liệu bị đẩy ra, tia lửa hoặc biến dạng nghiêm trọng ở đầu cuối.
- Độ rộng xung hàn (Thời lượng):Điều này quyết định thời gian điện năng tác động lên khớp. Trong các ứng dụng dây nhỏ và twinax, thời gian này được đo bằng mili giây, thường dao động từ 0 đến 29,9 ms với độ phân giải 0,1 ms. Vì các vật liệu tráng khác nhau (như vàng, thiếc hoặc niken) có độ dẫn nhiệt và điểm nóng chảy khác nhau, độ rộng xung phải được tùy chỉnh để đảm bảo mạ được dịch chuyển hoặc nóng chảy mà không làm cháy kim loại nền bên dưới.
- Lực điện cực (Áp suất):Áp lực cơ học thích hợp là điều thiết yếu để phá vỡ các oxit bề mặt, làm phẳng độ nhám bề mặt vi mô và ngăn ngừa các khe hở không khí gây ra hiện tượng hồ quang điện. Máy hàn điện trở tiên tiến sử dụng cảm biến áp suất chính xác cao để đảm bảo xung điện chỉ được kích hoạt khi lực cơ học nằm trong cửa sổ mục tiêu. Lực đồng đều trong suốt chu trình hàn giúp ngăn ngừa hiện tượng bắn tung tóe và đảm bảo độ dày mối hàn đồng đều.
Cách chọn máy hàn điện trở phù hợp
Khi đánh giá mộtmáy hàn điện trở dùng để lắp ráp đầu nối, bước đầu tiên của bạn phải là phân tíchThông số kỹ thuật dây và vật liệu. Nếu sản xuất của bạn liên quan đến cáp đồng trục siêu mịn (xuống đến 44 AWG) hoặc cáp hai trục yêu cầu hàn trực tiếp lên thẻ paddle, bạn cần một máy hàn dây mịn chuyên dụng. Đảm bảo hệ thống có khả năng điều chỉnh năng lượng chính xác cao và gia nhiệt xung để xử lý các hợp kim đồng mỏng mà không gây cháy dây.
Tiếp theo, đánh giáYêu cầu về nguồn điện và điều khiểncủa môi trường sản xuất của bạn. Một máy đáng tin cậy nên cung cấp nguồn điện ổn định và công suất xung đầu ra tối đa chắc chắn để đảm bảo có thể xử lý các độ dày vật liệu khác nhau. Hãy tìm một bộ điều khiển cung cấp phản hồi vòng kín, cho phép điều chỉnh biến động điện áp và dòng điện theo thời gian thực để giữ cho năng lượng đầu ra ổn định hoàn hảo từ mối hàn đầu tiên đến mối hàn thứ triệu.
Để giúp bạn đánh giá nhu cầu thiết bị, bảng dưới đây trình bày các thông số kỹ thuật tiêu chuẩn cho hệ thống hàn điện trở một trạm bán tự động hiệu suất cao, được thiết kế cho đầu nối chính xác và cáp tốc độ cao:
| Thông số kỹ thuật thiết bị | Chi tiết tham số |
|---|---|
| Công suất xung đầu ra tối đa | 540 VA |
| Độ rộng xung hàn | 0–29,9 ms (độ phân giải 0,1 ms) |
| biên độ xung chính | 0,01–1,99 V (độ phân giải 0,01 V) |
| Đường kính dây/dây dẫn có thể hàn | Ø 0,02–0,30 mm |
| Chế độ điều khiển | Thủ công / Tự động |
| Kích thước trạm hàn | 90 x 90 mm |
| Phương pháp gia nhiệt | Gia nhiệt xung |
| Nguồn điện | AC 220 V |
| Kích thước thiết bị | Dài 620 × Rộng 600 × Cao 1.600 mm (không bao gồm màn hình) |
Cuối cùng, hãy xem xétDiện tích vật lý và khả năng mở rộngcủa thiết bị. Nếu bạn vận hành sàn sản xuất linh hoạt, thiết kế độc lập kiểu sàn là rất có lợi. Điều này cho phép bạn triển khai máy như một trạm làm việc thủ công ban đầu và sau đó tích hợp cùng một mô-đun hàn vào dây chuyền sản xuất tự động đa trạm khi khối lượng tăng lên.
Giải pháp hàn thủ công, bán tự động và hoàn toàn tự động
Việc lựa chọn mức độ tự động hóa phù hợp phụ thuộc vào khối lượng sản xuất, cơ cấu sản phẩm và chi phí lao động của bạn.
Trạm hàn thủ công
Trạm hàn thủ công rất hiệu quả cho phòng thí nghiệm R&D, tạo mẫu và lắp ráp đầu nối với khối lượng nhỏ, hỗn hợp lớn. Chúng cho phép người vận hành định vị thủ công các cấu hình dây phức tạp dưới kính hiển vi, rất lý tưởng cho các bộ lắp ráp được tùy chỉnh cao hoặc số lượng thấp, nơi việc sử dụng dụng cụ tự động sẽ quá tốn kém.
Giải pháp bán tự động
Đối với các dây chuyền sản xuất ngày càng phát triển, các giải pháp bán tự động—như máy hàn điện trở một trạm—mang lại sự cân bằng vượt trội giữa chi phí và hiệu quả. Các hệ thống này có thiết kế dạng sàn nhỏ gọn với trạm hàn chuyên dụng (ví dụ, trạm 90 x 90 mm). Người vận hành tự tay nạp đầu nối và dây vào thiết bị, và máy tự động xử lý việc kẹp, cảm biến áp suất, gia nhiệt xung chính xác và giám sát dòng điện theo thời gian thực, giảm đáng kể lỗi con người.
Quy trình làm việc điển hình cho trạm bán tự động theo trình tự sau:
Tải thủ công → kẹp cảm biến chính xác → hàn gia nhiệt xung → kiểm tra chất lượng tự động
Dây chuyền lắp ráp tự động hoàn toàn
Đối với sản xuất kết nối thế hệ mới với số lượng lớn (như các cụm cáp OSFP hoặc CDFP), dây chuyền lắp ráp tự động hoàn toàn là tiêu chuẩn vàng. Những hệ thống tiên tiến này tích hợp nhiều quy trình phức tạp thành một luồng liên tục duy nhất. Họ cung cấp nguyên liệu thô, thực hiện tách laser, thực hiện căn chỉnh bằng thị giác, thực hiện hàn điện trở chính xác cao, thực hiện kiểm tra quang học tự động 100% (AOI), và đóng gói sản phẩm hoàn thiện. Mức độ tự động hóa này giúp giảm thiểu sự can thiệp của con người, giảm thời gian chu trình xuống còn 0,8 đến 1,0 giây cho mỗi đơn vị, đồng thời đảm bảo tính lặp lại hoàn hảo.
So sánh các cấp độ tự động hóa
Để giúp bạn xác định phù hợp nhất cho nhà máy sản xuất, bảng dưới đây so sánh các đặc điểm chính của các giải pháp hàn điện trở thủ công, bán tự động và hoàn toàn tự động cho đầu nối và cáp tốc độ cao:
| Đặc điểm / Chỉ số | Trạm hàn thủ công | Giải pháp bán tự động | Dây chuyền lắp ráp tự động hoàn toàn |
|---|---|---|---|
| Sản lượng sản xuất | Thấp (R&D, tạo mẫu, lô nhỏ) | Trung bình đến cao (mở rộng dây chuyền sản xuất) | Số lượng siêu lớn (sản xuất hàng loạt) |
| Thời gian chu kỳ trung bình | Chậm (phụ thuộc nhiều vào kỹ năng của người vận hành) | Trung bình (chu kỳ điều khiển máy đều đặn) | Siêu nhanh (0,8 đến 1,0 giây mỗi chiếc) |
| Sự tham gia của người vận hành | Cao (định vị, kẹp và bắn thủ công) | Vừa phải (xếp và dỡ đồ gá thủ công) | Tối thiểu (vận hành không giám sát, tự động cấp vật liệu) |
| Tính nhất quán chất lượng | Biến (phụ thuộc vào toán tử) | Cao (tự động kẹp và tham số xung) | Cực kỳ cao (hướng dẫn thị lực và 100% AOI) |
| Khả năng truy xuất nguồn gốc | Giới hạn (ghi nhật ký thủ công) | Tốt (giám sát dòng điện và cảm biến thời gian thực) | Hoàn chỉnh (tích hợp MES đầy đủ, dữ liệu chung riêng lẻ) |
| Đầu tư ban đầu | Thấp | vừa phải | Cao |
| Ứng dụng phù hợp nhất | Nguyên mẫu cáp tốc độ cao tùy chỉnh, đầu nối hàng không vũ trụ dung tích nhỏ | Đầu nối cảm biến ô tô, đầu nối I/O chính xác, khối đầu cuối thể tích trung bình | Bộ dây cáp twinax 800G/1.6T OSFP, QSFP-DD, PCIe Gen 5/6 DAC |
Các lỗi và giải pháp hàn phổ biến
Ngay cả với máy móc chất lượng cao, trôi quy trình đôi khi cũng có thể gây ra lỗi nếu không giám sát các thông số. Bảng dưới đây trình bày các lỗi phổ biến nhất trong hàn đầu nối, nguyên nhân gốc rễ và các giải pháp được khuyến nghị:
| Khuyết điểm phổ biến | Nguyên nhân gốc rễ | Giải pháp được đề xuất |
|---|---|---|
| Hàn ảo / Mối nối yếu | Đầu vào nhiệt thấp hoặc áp suất điện cực không đủ. | Tăng độ rộng xung hoặc điều chỉnh lực điện cực để phá vỡ các oxit bề mặt. |
| Đốt xuyên / Đứt dây | Mật độ năng lượng quá cao hoặc đầu điện cực lệch hướng. | Giảm biên độ xung theo bước 0,01 V; Kiểm tra và căn chỉnh lại đầu điện cực. |
| Tia lửa / Vật liệu bắn tung tóe | Đầu điện cực bị nhiễm hoặc phóng điện sớm. | Vệ sinh điện cực thường xuyên; Kiểm tra ngưỡng cảm biến áp suất trước khi bắn. |
Hàn ảo hoặc mối nối yếu
Đây là vấn đề phổ biến khi dây dẫn cáp và đầu nối có vẻ liên kết nhưng tách biệt dưới áp lực cơ học tối thiểu. Điều này thường do lượng nhiệt không đủ hoặc áp suất điện cực thấp không thể xuyên qua các oxit bề mặt ở đầu mạ. Giải pháp là tăng nhẹ độ rộng xung hoặc điều chỉnh lực điện cực để ổn định điện trở tiếp xúc.
Đốt xuyên hoặc đứt dây
Điều này thường xảy ra khi làm việc với dây twinax hoặc micro-coaxial siêu mảnh dưới 0,1 mm. Điều này xảy ra khi mật độ năng lượng quá cao hoặc đầu điện cực bị lệch hướng, làm nhiệt tập trung vào một vùng rất nhỏ. Để khắc phục, bạn phải giảm biên độ xung chính bằng các điều chỉnh độ phân giải nhỏ (như bước 0,01 V) và kiểm tra đầu điện cực xem có bị mòn hoặc lệch không.
Tia lửa hoặc vật liệu bắn tung tóe
Lỗi này có thể làm hỏng các bộ phận đầu nối mỏng manh, làm chảy vỏ nhựa liền kề và làm ô nhiễm khu vực hàn. Điều này thường được kích hoạt bằng cách xả dòng điện trước khi các điện cực kẹp chặt hoàn toàn phôi hoặc bằng đầu điện cực bị oxy hóa. Việc triển khai một máy có cảm biến áp suất tích hợp giúp ngăn hệ thống hoạt động sớm, đồng thời thiết lập quy trình vệ sinh và xử lý điện cực thường xuyên giúp giữ cho bề mặt tiếp xúc luôn nguyên vẹn.
Kiểm tra hàn và truy xuất nguồn gốc chất lượng
Trong các ngành công nghiệp quan trọng như sản xuất ô tô và hạ tầng máy chủ AI, một mối nối bị hỏng đơn lẻ có thể dẫn đến thời gian ngừng hoạt động hệ thống nghiêm trọng hoặc suy giảm tín hiệu. Do đó, chỉ dựa vào kiểm tra phá hủy sau hàn không còn đủ. Hệ thống hàn điện trở hiệu suất cao tích hợpgiám sát điện theo thời gian thựcthông qua cảm biến dòng điện và điện áp tích hợp. Những cảm biến này ghi lại đường cong năng lượng động của từng mối hàn, so sánh với một "hồ sơ vàng" được lập trình sẵn và ngay lập tức phát hiện bất kỳ sai lệch nào.
Để bổ sung cho giám sát điện, các dây chuyền sản xuất tốc độ cao tích hợpHệ thống kiểm tra thị giác tự động. Sử dụng camera 2D hoặc 3D độ phân giải cao, các hệ thống này kiểm tra hình học vật lý của mối hàn ngay sau chu trình. Họ kiểm tra vị trí dây đúng trên đầu nối hoặc thẻ lược, kiểm tra biến dạng dư thừa và đo chiều cao mối hàn để đảm bảo mối nối đáp ứng các dung sai kích thước nghiêm ngặt trước khi chi tiết chuyển sang trạm tiếp theo.
Để đạt được sản xuất thông minh thực sự, các công cụ kiểm tra này phải được kết nối trực tiếp với Hệ thống Thực thi Sản xuất (MES) của bạn. Bằng cách tích hợp dữ liệu cảm biến và kết quả kiểm tra thị giác của máy hàn với MES, bạn thiết lập một vòng truy xuất chất lượng hoàn chỉnh, dựa trên dữ liệu. Mỗi đầu nối tốc độ cao được sản xuất đều được gán một hồ sơ theo dõi riêng biệt, chứa điện áp hàn, thời gian xung, đường cong áp suất và hình ảnh kiểm tra trực quan, mang lại cho khách hàng sự tự tin tuyệt đối về độ tin cậy và tính toàn vẹn tín hiệu của sản phẩm.
Tại sao chọn Mijoint cho tự động hóa hàn điện trở đầu nối
Khi nói đến lắp ráp đầu nối chính xác cao,Mijointnổi bật như một đối tác tự động hóa chiến lược hàng đầu thế giới. Được thành lập năm 2018 tại hồ Songshan, Đông Quan, Mijoint chuyên về các giải pháp tự động hóa tùy chỉnh cho cáp tốc độ cao, đầu nối và kiểm tra thị giác 2D/3D. Chuyên môn kỹ thuật sâu rộng của chúng tôi trong hàn điện lực, hàn laser và lắp ráp chính xác cao cho phép chúng tôi phục vụ các nhà lãnh đạo toàn cầu trong lĩnh vực máy chủ AI, trung tâm dữ liệu, sản xuất ô tô và tự động hóa công nghiệp.
Lựa chọn Mijoint đồng nghĩa với việc hợp tác với một cường quốc R&D hàng đầu. Đội ngũ của chúng tôi gồm hơn 200 kỹ sư tận tâm—42% trong số đó giữ các chức danh Kỹ sư Cao cấp—được dẫn dắt bởi những người kỳ cựu trong ngành với trung bình 15 năm kinh nghiệm. Chúng tôi cung cấp công nghệ tiên tiến đạt độ chính xác lắp ráp đạt chuẩn Apple lên đến 0,01 mm và chu kỳ siêu nhanh từ 0,8 đến 1,0 giây mỗi đơn vị. Máy hàn điện trở một trạm bán tự động của chúng tôi được thiết kế với cảm biến áp suất tiên tiến, cảm biến dòng tích hợp và điều chỉnh năng lượng chính xác cao để đảm bảo độ dẫn điện và độ bền cơ học hoàn hảo.
Tại Mijoint, chúng tôi hiểu rằng tốc độ sản xuất và thời gian hoạt động là yếu tố then chốt đối với lợi nhuận của bạn. Hoạt động trên cơ sở hiện đại rộng 45.000 m², chúng tôi có thể giao các dây chuyền sản xuất trùng lặp trong vòng 45 ngày và dây chuyền phát triển theo yêu cầu trong vòng 75 ngày. Hơn nữa, mạng lưới dịch vụ toàn cầu của chúng tôi trải dài khắp Malaysia, Việt Nam, Thái Lan và Mexico, được hỗ trợ bởi Thỏa thuận Mức Dịch vụ nghiêm ngặt: đảm bảo phản hồi từ xa trong 30 phút, cử kỹ thuật viên trong 2 giờ và kỹ thuật viên đến hiện trường 24 giờ để đảm bảo sản xuất của bạn diễn ra suôn sẻ.
Kết luận
Việc lựa chọn máy hàn điện trở phù hợp là quyết định quan trọng, ảnh hưởng trực tiếp đến hiệu suất điện, tính toàn vẹn cơ học và tổng thể thông lượng của dây chuyền lắp ráp đầu nối. Bằng cách đánh giá cẩn thận đường kính dây, lớp giáp vật liệu và yêu cầu công suất, bạn có thể chọn hệ thống cung cấp kiểm soát năng lượng chính xác và độ ổn định cơ học theo yêu cầu của quy trình.
Chuyển từ hàn thủ công sang hàn điện trở chính xác không chỉ loại bỏ các khuyết điểm phổ biến như mối hàn lạnh và hư hại do nhiệt mà còn đảm bảo khả năng sản xuất của bạn trong tương lai. Dù bạn cần một máy độc lập linh hoạt, bán tự động cho các thiết bị đầu cuối chính xác hay một dây chuyền lắp ráp tự động tích hợp hoàn chỉnh, tốc độ cao cho cáp twinax 800G OSFP/QSFP-DD, hợp tác với nhà dẫn đầu ngành như Mijoint đảm bảo quy trình sản xuất của bạn luôn hiệu quả, chính xác và có thể truy xuất nguồn gốc hoàn toàn.



